


 点击图片查看大图
offer详细描述:1
region-detail-title
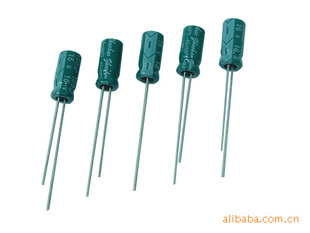
产销PET电解电容
region-detail-gallery


region-detail-property
价格
未设定价格,您可以向供应商询价以得到产品报价
立即询价
收藏商品
了解更多产品详情,您可以“查看联系方式或和我联系”
region-detail-purchasing-multiple
region-detail-activity
offer详细描述:2
region-detail-feature
- 详细信息
- 订购说明
- 联系方式
详细信息
一、 铝电解电容的定义、原材料、结构:
1. 电容器:由两块极板中间夹一层绝缘介质构成的能够贮存电能的电子元件;
2. 铝电解电容器:在正负两块铝箔间隔一层电解纸,由正箔表面的氧化膜(AL2 O3)作为介质构成的,通过电解反应能自动修补介质的贮存电能的电子元件。
3. 电容器的主要原材料:正、负箔、导针、电解纸、胶塞、铝壳、套管、电解液、胶带(胶水)。
二、 工厂的工艺流程
采购原材料 原材料的切割 嵌卷 烘干 含浸 组粒 清洗 甩干 套管 插架 老化 分选 外观 入检 加工 包装 入库 出货
三、 电容器的三大参数:
1. 容量(CAP):电容器施加电压后贮存电荷的能力
2. 损失角(DF):在工作过程中,电容器由于内部电阻的电子运动导致的能量消耗。
3. 漏电流(LC):电解电容器两端加直流电压时,通过氧化膜介质表面存在的痴点、空间以用隙缝之类的缺陷部位之杂质离子的电流和的总称。
四、 嵌卷过程(不良图片略)
1. 嵌卷的目的:缩小体积,各层紧密结合,等效串联电阻减小,损耗减小;
2. 嵌卷不良影响
|
项目
|
工艺卫生
|
操作质量
|
||||
|
不 良 现 象
|
1、材料本身杂质多
2、手直接接触材料、直接接触金属(人为引入杂质)
3、材料未封存,长时间裸露在空气中
|
1、洞上下
2、尺寸变动
3断箔
4、卷绕不齐嵌卷跑片,露箔
5、接箔未挑选出来
|
1、正引线嵌上
2、露箔
3、电解纸刺破
4、嵌钉毛刺
5、切箔毛刺
6、箔折
7、少电解纸或短纸
8.箔灰多
|
1、 断箔
2、引线嵌偏
|
1、嵌钉压着未达到金相结合
2、压着不良毛刺,压力太重,嵌伤3、接触电阻大
|
1、铝箔杂质多
2、切割挂伤
3、在生产过程中刮伤
|
|
后 果
|
易腐蚀,导致绝缘性差,损失增大,漏电流增大
|
容量低,断箔,导致扭曲不合格,
|
短路
|
扭曲不合格
|
测LC后无容量
|
漏电流大
|
3、 注意事项
1. 作业旰戴手套、指套,禁载用裸手直接触素子;
2. 检查确认新领材料是否与流传卡相符,材料必须用胶袋密封存于材料柜;
3. 换箔和调机时量准尺寸,做完边箔再调好箔,作业中15分钟内自检一次;
4. 断箔时在所断处用胶纸接好,两箔间隔约3-4MM,∮10以上接箔处弯针、∮8及∮8以上的用剪刀引线。
5. 胶水保持通畅适中,不能过大或过小,胶水瓶需盖好。
6. 每台机器及材料柜周围只准放当批的材料和素子,做完计划,退料必须一次退完,以防误用。
7. 交素子或更换批次时,不能放错流传卡,防止不同规格素子想混。
8. 已生产的素子放入周转箱,须盖好盖子密封存放于规定区域,素子盛放量不得超地箱子容积的80%。
9. 每隔2小时用酒精布擦拭,铝箔过道,振动盘、引线平送及机器其他部位防止箔灰造成短路,擦拭放法是有镊子夹着布擦拭。
10. 每天要求手套必须清洗干净,保持每天早上用的手套是干净的。
4、 嵌卷怎样才能使接箔的接头不流入下工序?
A、 断箔时在所断处用胶纸接好,两箔间隔约3-4MM, ∮10以上接箔处弯针、∮8及∮8以上的用剪刀引线;
B、 作业员必须把该接箔的素子挑出;
C、 嵌卷品管员在每批抽检、巡视时发现有此问题,必须教作业员怎么做,在同一台机上发现多次必写不良批次单;
五、含浸
含浸原理:修补氧化膜
1. 作业过程中,严禁赤手触摸素子、电解液、不锈钢圆桶、塑料桶在使用前必须用纯水清洗,且不绣钢圆桶必须烘干后(烘箱温度105±5度,烘干时间2小时)放可装入素子。
2. 素子干燥后必须严格控制于燥温度与干燥时间。于燥时间到达后,停止加温作业,干燥后的素子必须在烘箱中保存。
3. 含浸不充分:会使产品损失大,容量低。
4. 含浸甩干不能破坏其结构,会使产品损失大。
5. 从含浸结束到组粒开时间不可超过12小时,从含浸结束到组粒完时间不可24小时,超规定时间需进行复含浸;
6. 素子烘干温度为90±5度,烘干时间1.5-2小时。
7. 要注意甩干时间,电解液大多会漏液,电解液太少会容量低、损失大。
六、组粒
1.原理:防止电解液外漏,及电解液挥发,而影响电容寿命(CAP低,DF高)
|
引入皮屑、头皮屑的灰尘
|
影响产品特性
|
|
|
束腰未在铝梗上
|
漏液,密封性能变差
|
|
|
素子在空气中暴露过久
|
电解液蒸发,空气污染,素子吸水多,漏电大
|
|
|
电解液太多或太少
|
电解液大多,漏液,电解液太少,容量低,损失大
|
|
|
素子夹太紧,夹偏或挤出电液
|
易短路或损失值大
|
|
|
操作事项
|
束腰异常
|
有束腰破裂危险
|
|
裸品上有毛刺
|
高温时易刺破套管
|
|
|
手直接接触材料、素子
|
产品会缩短寿命,三特性超标、易腐蚀
|
|
2. 作业时应注意工艺卫生,禁止用手接触素子并禁止用裸手直接接触材料,
3. 振动盘内的素子每次加料不能太多,周转箱盛装产品不能超过其容量的80%。
4. 停机时,必须用布罩罩住材料振动盘,防止污染。
5. 含浸好的素子存放时间规定:从含浸结束到组粒开时间不可超过12小时,从含浸结束到组粒完时间不可24小时,超规定时间需进行复合含浸;;
6.停机修理时,超过半小时需将素子取出。
7. 在作业中每15分钟自检一次。
8. 每天要求手套必须清洗干净,保持每天早上用的手套是干净的;
9. 打料盒的胶粒定时倒回胶粒振动盘内做完;不能及时倒回的请按规格用胶袋装好,清洗后再用。
七、清洗
清洗的原理:清洗导针及裸品上残余的电解液及油污
1. 注意控制小温和甩干的时间;(温度在75度,甩干时间2分钟);
2. 更换作业批次时,不绣钢桶须确保无上批次遗留产品后方可进行作业;
3. 作业过程中,裸品清洗卡及流传卡与产品一一对应,不可相混或放错;
4. 裸品须在12小时内、半成品须在24小时内清洗完毕;
5. 产品烘干,防止包装后温度大,引线生绣,有小套管热缩不良等;
八、套管
套管原理:绝缘,标识,外观美丽的作用
1、 套管主要不良内容
A、 套管反极:导针极性与套管极性标识不一致;
B、 套管偏极:套管极性标示偏移正负导针对应位置;
C、 胶管套倒:胶管负极指款箭头与导针指向方向不一致,呈反向;
D、 束腰透明:套管束腰处胶管颜色变浅,呈易破裂现象;
E、 露顶,露白:套管没有裸品适当的位置,呈上或呈下,出现露封口铝壳或未包住铝壳顶部边缘的位置;
F、 烂套管:胶管划破、擦伤、套管热缩后,出现破裂的现象;
2、 套管注意事项
A、 套管前,检查实物与裸品流传卡是否相符,裸品是否清洗干净;
B、 套管机热缩温度及时间设置正确;
C、 套管标示与流传卡一致,上机作业前必须经品管确认OK;
D、 胶管装放极性方向与电流方向必须正确:
E、 相同容量、不同电压的产品严禁前后批生产或相邻机台同时生产;
F、 在作业中每15分钟自检一次;
G、 每三十分钟擦拭一次,振动盘,每完成一批产品均要擦拭一次;
3、 套管套错的问题怎样杜绝
A、 每作业完一批产品,余下胶管及时退仓库;
B、 机作业前必须经品管确认OK,方可开机;
C、 作业员不得私自去领取套管;
D、 上机前测试容量;每批次产品取5PCS用LCR仪检测,确认容量是否与流传卡标识的产品容量相符;
九、串排
1.检查流传卡是否与产品相符,无流传卡用标识的产品严禁串排;
2.插架时,工作台旁边不允许堆放其它批次时,由品管确认工作台,机器上地面上无遗留与掉落产品,防止上批次产品混入;
3.老化架在使用前必须测试老化架的电阻是否良好,底部正负引出铜片是否完好,拧固螺丝是不时能拧紧,发现有异常,则停止使用,不合格老化架存和置于待修理区;
4.使用时注意检查有无前批次产品夹在架子内;
5.严禁将产品插反方向,架子中间为负极接触片,外面两边为正极接触片;
6.插完后一架后进行反极检查,及时将反极电容品剔除;
7.每十五分钟擦拭一次,振动盘,每完成一批次产品均要擦拭一次;
8.每串完一板都必须查是否有夹料;
十、充电
充电的原理:修补氧化膜
1. 作业前须检查流传卡与产品是否相符,
2. 老化架上柜时,将架子拧紧,注意架子极性与老化柜接的接线极性一致;
3. 打短路时,注意极性;
4. 上下柜时,串排架轻拿轻放,上柜时发现有电阻破损或不通电架子,须交串排架人员更换合格的架子;
5. 在作业过程中注意操作安全,警防触电,下柜时工先放电干净,然后才可下柜,直接短路放电的电压不得超过30V;
6. 发现异常批次,如电压过高、长时间升压不上或反向等,要立即停止操作、保留批次并及时向上级呈报;
7. 通电开始后,确定电源表上的电压是否上升,用万用表检测每架老化架是否通电;
8. 开始常温老化时,用万用表测试每一架,每一排的电压;
9. 下柜的产品,需放电干净,用万用表测量是否放电彻底;
10. 充电时间为充电到电流降下来合格;
11. 老化的电流公式:容量X电压X数量X10-6(0.000001)
十一、分选
1. 分选的目的:剔除特性不良的产品;
容量、损耗按内控标准设置,容量X0.82=低限 容量X1.2=高限
2. 漏电设置:容量X电压X系数(0.006CV)
3. 电压的设置,在客户没有要求的情况下,设产品本身的电压,也是就额定电压;(看流传卡上的额定电压)
注意事项
1. 三参数分选电压设置正确;
2. 机台检测装置有效;
3. 分选后的良品及时标识并加盖,防止不良品混入;
4. 机台不同规格品及时清离机台,防止混货;
5. 外观不良与反极产品及时剔除;
6. 掉落地上的产品必须并排对照,是否该批次的产品是否一致,方可汇入;
7. 分选后不良交给班长处理,容量、损耗、LC不良≥10%,良品继续流,不良品重新处理分析不良原因;
8. 无极产品必须分选两次,正面与反面,无极产品不分正极与负极;
9. 自动分先机每十五分钟擦拭一次,振动盘,每完成批次产品均要擦拭一次,保持套管的亮丽;
十二、散架、外观
1. 充电后散架时须产品外观,散架时产品外观着重检查老化前工序及老化时造成的外观不良,如:封口、束腰不良、反极、爆炸等不良;分选后产品的外观着重检查产品分选时可能造成的不良,如:爆炸、漏液、套管与铝壳损伤及前工序漏检的不良;
2. 作业前检查产品与流传卡是否一致,老化合产品外观时,必须按流传卡的串架数点,不可多数,少数,以防混料;
3. 外观台面除作业批次外,不可同时存有其它批次的产此之外 品,每次更换批次需通知品管确认检查;
4. 严格按标准进行外观,禁止将不良品混入良品中或将良品剔除;
5. 周转箱内产品盛放量不可超过箱子的空积的80%
6. 掉落的产品要即时捡起,并与当批次并排对照,确认后一致后方可汇入当批产品中;
7. 外观不良超过5%以上必须汇报上级;
8. 讲外观不良的标准与实物图;(略)
十三、成品检查
1、 每批产品包装前作业员需确认流转卡上成品检查(外观、特性)品管有无签名,未成品检查合格的产品不可以进入包装工序;(违者担当相应责任)
2、 每次包装换规格时需由品管确认后台面有无遗漏上批次产品;
3、 包装品管需对每批产品抽查一袋数量,确保数量正确;
4、 每箱产品封箱前同品管确认所有内袋标签,合格后方可封外箱;
十四、包装
1. 作业前须检查流传卡与产品是否相符,防止打错标签;
2. 清理干净工作区域,是否有无上批次遗漏的产品
3. 注意流传卡上的数量与实际数是否相符,防止有混料,加除料时必须由品管确认,方可加入;
4. 根据规格、尺寸确定包装数量;
5. 产品装入胶袋,称好数量,相对应的放好标签;
6. 包装结束后,必须在流传卡上填写好数量,并作好相关记录;
注意事项
1. 不允许将不同规格、尺寸的产品堆放在包装桌旁边;
2. 掉落在地上的产品及时捡起,并排对照是否与该批次的相符,方可混入一起;
3. 放入标签时,仔细认真的对照不可放错;
4. 用无的周转箱必须水平倒着放,防止混料;
5. 每次在封箱前一定要经过品管的确认方可封外箱;